 当前位置:
暗杆式不锈钢闸门密封面磨损修复方法
 更新时间:2026-10-31
 点击次数:4 来源:由AI生成
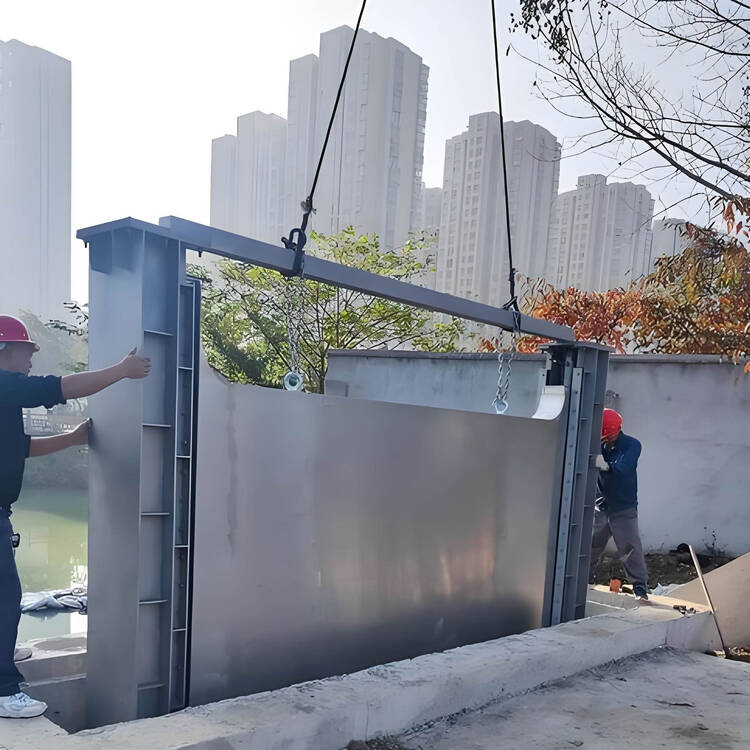
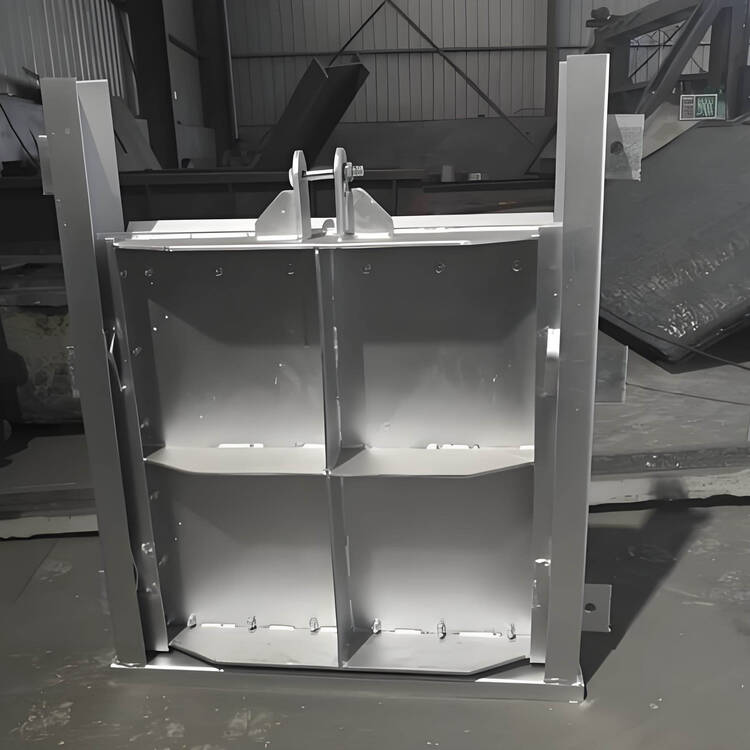
在水工设施长期运行过程中,门体与渠道接触部位容易因水流冲刷和杂质摩擦产生损耗。一旦密封面出现划痕或凹陷,不仅影响止水效果,还可能引发渗漏隐患。面对这一常见问题,技术人员需要掌握一套规范的暗杆式不锈钢闸门密封面磨损修复方法,以有助于设备恢复原有功能。本文将从表面处理、焊接填充、机械加工及验收标准四个维度展开说明,帮助一线运维人员理清操作思路,有助于解决实际问题。

一、表面清理与预处理
修复工作的**步是**清除磨损区域的锈蚀、油污及旧涂层。依据 GB/T 8923.1-2011《涂覆涂料前钢材表面处理》的规定,需使用动力工具或喷砂方式处理至规定等级。这一步骤影响了后续填充材料的结合强度。若清理不净,焊材容易脱落,导致修复区域再次失效。在清理过程中,应有助于减少损伤周围完好的不锈钢基体,有助于作业区域边缘整齐,便于后续尺寸控制。清理完毕后,需用丙酮等溶剂擦拭,去除残留的油脂,基体干燥清洁。
二、材料选择与焊接工艺
选定合适的填充材料重要。通常选用与母材成分相近的不不锈钢焊条或焊丝,参考 GB/T 3280-2015《不锈钢冷轧钢板和钢带》中关于材质性能的要求进行匹配。在进行暗杆式不锈钢闸门密封面磨损修复方法时,焊接电流和层间温度需控制,有助于减少热变形过大。对于较深的磨损坑,建议采用多层多道焊法,逐层堆叠,每层焊缝需打磨平整后再进行下一层施工。此过程需配合 GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》的相关防腐理念,虽主要针对镀锌件,但其对腐蚀防护的思路同样适用于不锈钢表面的后期处理考量。
三、重要参数与控制**
为了修复后的闸板能正常启闭并达到止水要求,以下参数需把控:
| 检测项目 | 控制**范围 | 备注 |
|---|---|---|
| 表面粗糙度 Ra | ≤ 1.6 μm | 加工后测量 |
| 平面度公差 | ≤ 0.1 mm/m | 直尺塞尺检查 |
| 焊缝余高 | 0 - 3 mm | 过渡平滑无咬边 |
| 硬度差值 | ≤ HB 50 | 有助于减少应力集中 |
上述数据参考了行业通用制造规范,具体数值可根据现场实际情况微调。
四、机械加工与*终验收
焊接完成后,不能投入使用,还需进行车削或铣削加工,将密封面恢复至设计尺寸。在此环节,操作人员应参照 SL/T 722—2020《水工钢闸门和启闭机安全运行规程》中的安全操作要求,有助于设备停机断电状态下作业。加工结束后,需按照 GB/T 14173-2008《水利水电工程钢闸门制造安装及验收规范》进行封闭性测试。通过注水或充压试验,观察是否有渗漏现象。若发现泄漏点,需重新标记并进行局部修补。这一阶段的操作是否符合暗杆式不锈钢闸门密封面磨损修复方法的整体流程要求,关系到后续的运行稳定性。
五、总结与建议
做好暗杆式不锈钢闸门密封面磨损修复方法,不仅能有助于延长设备使用寿命,还能有助于降低后期维护成本。实际操作中,细节影响成败,每一个步骤都需耐心对待。如果您在现场遇到类似的技术难题,或者需要了解更详细的施工方案,欢迎随时与我们联系沟通,我们将根据现场工况提供针对性建议,协助您完成设备的保养工作。
 相关资讯