 当前位置:
DN300不锈钢拍门出厂前密封性能试验压力标准
 更新时间:2026-09-23
 点击次数:1 来源:由AI生成
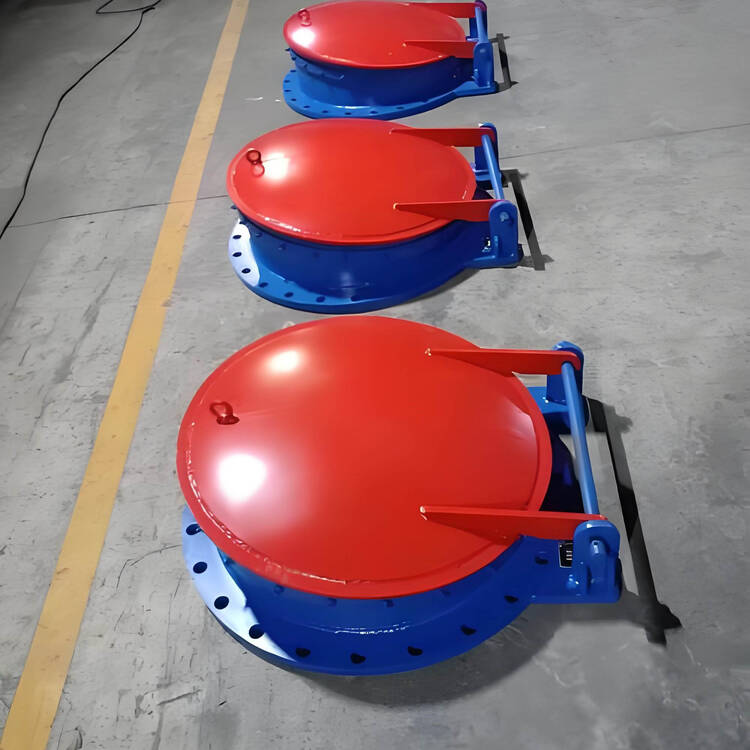
水利设施稳定运行离不开重要部件的可靠表现。作为控制水流的重要装置,DN300 不锈钢拍门的出厂质量影响后期使用效果。本文围绕 DN300 不锈钢拍门出厂前密封性能试验压力标准展开,详细解析测试依据、操作参数及验收要点,帮助大家理解产品在交付前的质量控制流程。

试验依据与原则
在进行密封性检测时,需参考多项现行技术规范。其中,GB/T 14173-2008《水利水电工程钢闸门制造安装及验收规范》提供了基础框架,SL 656-2014《泵站拍门技术导则》则针对拍门特性做了细化。这两份文件共同构成了 DN300 不锈钢拍门出厂前密封性能试验压力标准的理论支撑。测试的核心目的是体现门体在承受内压时是否存在渗漏,有助于水流单向流通功能正常。
在确定具体数值时,工程师会结合设计工况进行分析。对于 DN300 规格的产品,若涉及承压需求,会对照 SL 656-2014 中的压力等级划分。该 DN300 不锈钢拍门出厂前密封性能试验压力标准并非随意设定,而是基于材料强度与水力条件计算得出,有助于减少过度加压损坏设备或压力不足无法发现隐患。
重要测试参数表
为了直观展示检测**,以下列出 DN300 口径在常规工况下的参数参考。实际执行中,还需根据具体项目的水头高度调整介质选择。试验过程中,观察**在于焊缝区域与铰链连接处。
| 检测项目 | 参考参数/要求 | 适用标准依据 |
|---|---|---|
| 试验介质 | 清洁水或空气 | GB/T 13927-2022《工业阀门 压力试验》 |
| 试验压力 | 设计压力的 1.1 至 1.5 倍 | GB/T 14173-2008 |
| 保压时间 | 不少于 5 分钟 | SL 656-2014 |
| 材质要求 | 符合 GB/T 1220-2023 牌号 | GB/T 1220-2023《不锈钢棒》 |
| 外观检查 | 无变形、无裂纹 | GB/T 8923.1-2011 |
制作与表面防护细节
除了压力测试,焊接质量也是影响密封性的重要因素。在施焊阶段,需遵循 GB 50236-2011《现场设备、工业管道焊接工程施工规范》,有助于焊缝饱满且无气孔。若门板采用铸造工艺,则需关注 GB/T 9439-2023《灰铸铁件》的相关要求,不过不锈钢拍门多采用板材拼接。
此外,防腐处理同样重要。依据 SL/T 105-2025《水工金属结构防腐蚀技术规范》,表面涂装前的清洁度需达标。若采用涂层保护,附着力测试可参考 GB/T 1720-1979《漆膜附着力测定法》。这些工序虽不属于压力试验,但间接影响 DN300 不锈钢拍门出厂前密封性能试验压力标准的*终结果,有助于减少因锈蚀导致密封面失效。
运维建议与沟通
在实际使用过程中,定期巡检能有助于延长设备寿命。当发现启闭阻力变大或关闭不严时,应及时排查密封组件状态。我们在落实 DN300 不锈钢拍门出厂前密封性能试验压力标准的基础上,也会为客户提供相应的安装指导手册,有助于现场安装与设计参数保持一致(在允许误差内)。
若您对具体的压力等级配置有疑问,或者需要定制特殊工况的拍门方案,欢迎通过平台留言说明需求。我们的技术人员会根据您提供的水文数据,协助评估合适的压力等级,以便更好地匹配现场条件。期待与您进一步交流,探讨适合您的水工有助于解决方案。
- 上一条不锈钢拍门与铸铁拍门耐磨损性能及使用寿命预测
- 下一条没有了!
 相关资讯